

 英语
 法语

Adresse
148, Rue Yongda, Rue Jiangkou, District Huangyan, Taizhou, Zhejiang, Chine
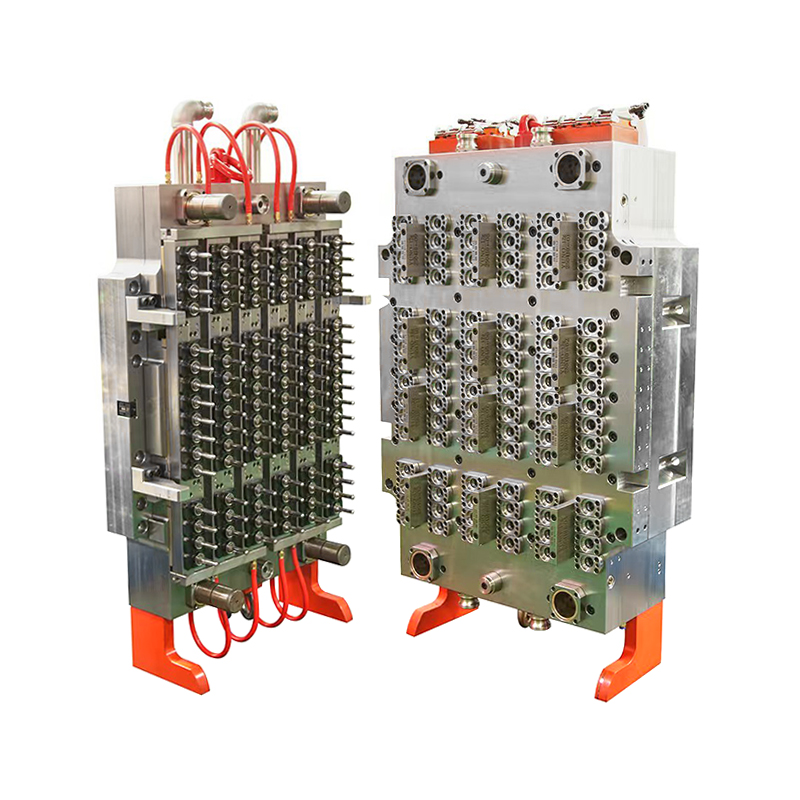
Moules de préforme peuvent paraître simples avant d'être soufflés dans des bouteilles, mais leurs dimensions et la répartition des matériaux ont un effet direct sur le contenant final. Derrière ce processus, la structure du moule, la précision de l’empreinte et les conditions de refroidissement influencent tous les résultats de production. Pour les fabricants des secteurs des boissons, de l’emballage et des produits ménagers, la compréhension de ces facteurs permet d’améliorer la cohérence de la production et de réduire les ajustements de processus.
La cavité détermine la forme et les dimensions de base d'un moule de préforme. Même de petites différences dans la géométrie de la cavité peuvent affecter l'épaisseur de la paroi, les dimensions du col et la répartition du matériau.
Lors du moulage par injection, le PET fondu pénètre dans la cavité et remplit l'espace disponible sous pression contrôlée. La cavité doit permettre un écoulement fluide des matériaux sans créer de remplissage irrégulier ni de différences de pression localisées.
Plusieurs détails de conception nécessitent une attention particulière :
Pour les fabricants produisant différentes tailles de bouteilles, la conception des cavités doit également correspondre aux spécifications des préformes prévues plutôt que de simplement adapter une structure de moule à chaque application.
Le refroidissement est une partie importante du cycle de moulage par injection. Une fois que le PET fondu a rempli la cavité, le matériau doit refroidir et se solidifier avant que la préforme puisse être libérée.
Un refroidissement inégal peut entraîner des différences dimensionnelles, des contraintes internes ou des déformations. Ces problèmes peuvent devenir plus visibles lors du moulage par étirage-soufflage ultérieur, au cours duquel la préforme est chauffée et étirée pour lui donner sa forme finale de bouteille.
Le système de refroidissement est généralement disposé autour de la cavité et du noyau. Sa performance dépend de plusieurs facteurs structurels :
Disposition des canaux de refroidissement
La position et l'espacement des canaux de refroidissement affectent le transfert de chaleur. Des canaux mal répartis peuvent créer des différences de température entre les différentes zones de la préforme.
Conditions d'écoulement de l'eau
L'eau de refroidissement doit circuler de manière constante. Les restrictions de débit ou la répartition inégale peuvent affecter le contrôle de la température dans plusieurs cavités.
Température du cœur et de la cavité
Les deux composants influencent le processus de refroidissement. Leurs conditions de température doivent être prises en compte ensemble pour éviter une solidification inégale.
Une structure de refroidissement bien conçue aide les fabricants à maintenir des conditions de moulage stables et à gérer le temps de cycle pendant une production continue.
Un moule de préforme peut respecter ses dimensions de conception, mais les conditions de moulage réelles peuvent révéler des problèmes difficiles à identifier lors de l'usinage seul.
Le moulage d'essai offre la possibilité d'évaluer le comportement de remplissage, les performances de refroidissement, l'éjection et la cohérence dimensionnelle. Cela permet également aux ingénieurs de comparer la préforme moulée aux exigences techniques d'origine.
Lors de cette étape, les constructeurs peuvent vérifier :
Si des différences apparaissent, des ajustements peuvent impliquer des paramètres de traitement ou des composants spécifiques du moule. Le but est de rapprocher le résultat du moulage réel des spécifications du produit prévu.
La production de préformes PET dépend de la coordination de la conception du moule, de l’usinage de précision, des conditions de refroidissement et d’injection. Chaque partie du processus contribue à la cohérence dimensionnelle et aux performances de moulage de la préforme finale.
Pour les fabricants développant un Moule de préforme , la compréhension de la géométrie des cavités, de l'alignement des composants et de la structure de refroidissement fournit une base pratique pour évaluer la qualité des moules et l'adéquation de la production. Ces détails techniques aident également les fournisseurs de moules à communiquer plus clairement avec les fabricants d'emballages sur les exigences des produits et les conditions de production.




148, Rue Yongda, Rue Jiangkou, District Huangyan, Taizhou, Zhejiang, Chine

yn@tzyuno.com

+ 86-576-84111565

+ 86-13575806039


Droits d'auteur © Taizhou Huangyan Yuno Mould Co., Ltd.