

 英语
 法语

Adresse
148, Rue Yongda, Rue Jiangkou, District Huangyan, Taizhou, Zhejiang, Chine
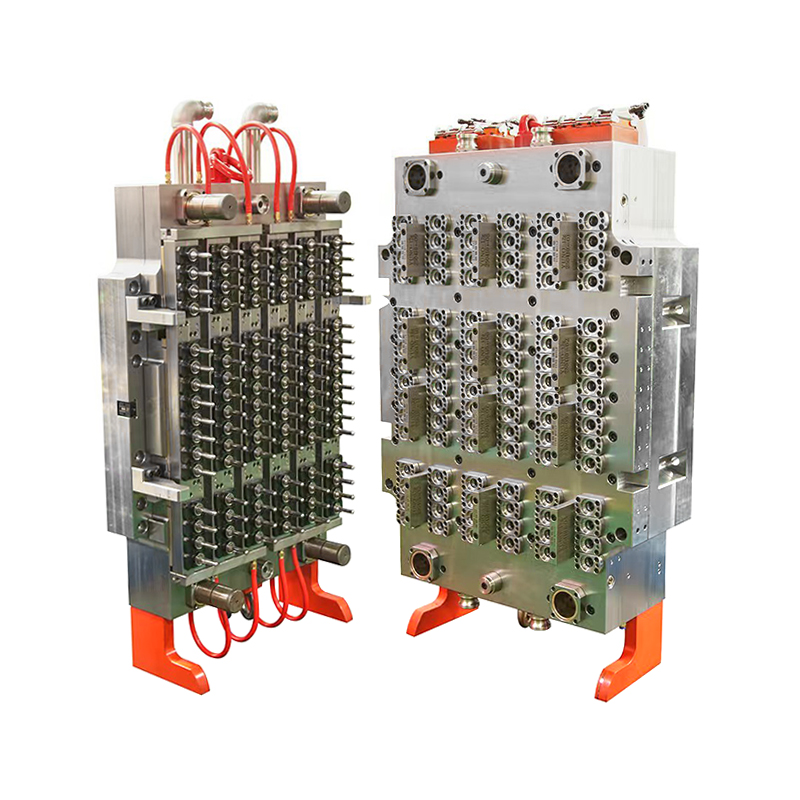
Les pots à large ouverture sont progressivement devenus une catégorie d'ingénierie sérieuse dans le moulage par injection-étirage-soufflage. Le passage des bouteilles à col étroit aux bocaux avec des ouvertures supérieures à 50 mm change presque tout dans la façon dont un moule de préforme de pot doivent être conçus, refroidis et exploités. Un outil qui fonctionne bien pour une bouteille d’eau aura du mal à répondre aux exigences thermiques et mécaniques d’un pot.
Le défi central pour tout moule de préforme de pot réside dans le taux de gonflement. La production de bouteilles standard repose sur l’étirement d’une préforme relativement étroite vers l’extérieur pour aligner les chaînes de polymère et renforcer leur résistance. Les bocaux à large ouverture laissent beaucoup moins de place à cette expansion radiale. Si le corps de la préforme est déjà proche du diamètre final du pot, le polymère ne reçoit jamais une orientation biaxiale suffisante. Le résultat est un conteneur qui peut sembler acceptable mais qui manque de rigidité en cas de chargement par le haut et peut glisser sous la charge.
Un moule de préforme de pot résout ce problème en utilisant une géométrie de préforme étagée ou conique. Le corps de la préforme reste plus étroit que le col, préservant suffisamment d'étirement du cerceau pendant le soufflage pour développer une orientation significative dans la paroi et la base du pot. Ce choix de conception affecte toutes les dimensions en aval, depuis l'emplacement des portes jusqu'au routage des canaux de refroidissement.
Les pots pour aliments, crèmes et suppléments portent souvent une base épaisse pour imiter le poids du verre. Cette épaisseur est un casse-tête thermique. Un moule de préforme de pot doit éliminer la chaleur uniformément de ces sections lourdes, sinon il risque de laisser des marques d'évier, de contraintes internes et de flou qui compromettent l'aspect haut de gamme attendu par les marques.
Les outilleurs répondent avec des circuits de refroidissement conformes qui suivent le contour de la base du pot plutôt que de percer des lignes droites à travers le bloc de moule. Étant donné que le comportement de refroidissement d’un moule de préforme de pot influence directement le temps de cycle et le taux de rebut, il ne s’agit pas d’une amélioration esthétique. Un mauvais refroidissement dans un outil à large ouverture se manifeste rapidement par des préformes déformées et une répartition incohérente des parois après le soufflage.
Le volume de résine requis pour une préforme à large ouverture est nettement supérieur à celui d'un équivalent à col étroit. Un moule de préforme de pot nécessite un système de canaux chauds avec une taille de porte adéquate pour déplacer la matière fondue sans cisaillement excessif. Un débit restreint crée des limaces froides, des marques d'écoulement près de la base et des vestiges de porte qui deviennent un point faible dans le pot fini.
Les transformateurs travaillant avec un moule de préforme de pot constatent souvent que les canaux chauds à vanne offrent un meilleur contrôle de l'équilibre de remplissage dans plusieurs cavités. Le collecteur du moule doit fournir de la matière fondue à chaque cavité à une température et une pression constantes, sinon les sections épaisses et minces de la préforme refroidiront à des vitesses différentes et produiront des pots inégaux.
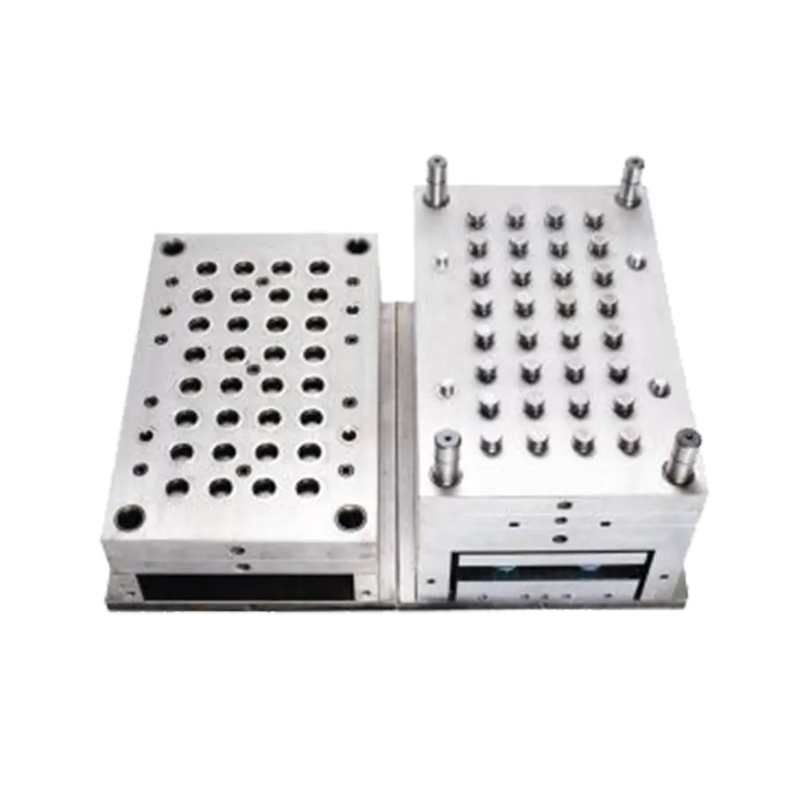
Un moule de préforme de pot fonctionne sous des forces de serrage qui évoluent avec la zone projetée de la préforme. La base du moule a besoin d'une rigidité suffisante pour résister à la déflexion, tandis que les inserts de cavité et de noyau nécessitent un acier qui retient le poli et résiste à la corrosion causée par les traces d'acides dans le PET. Les nuances inoxydables de la famille S136 apparaissent fréquemment dans l'outillage pour cette raison, associées à des bases de moule pré-durcies qui absorbent la charge sans distorsion.
La zone autour du cou d'un moule de préforme de pot mérite une attention particulière. Les finitions à col large subissent des cycles d'ouverture et de fermeture répétés, et toute usure y est transférée directement à la surface d'étanchéité du pot final. Les modules de col remplaçables permettent aux convertisseurs de basculer entre 63 mm, 83 mm et d'autres finitions courantes sans reconstruire l'ensemble de l'outil.




148, Rue Yongda, Rue Jiangkou, District Huangyan, Taizhou, Zhejiang, Chine

yn@tzyuno.com

+ 86-576-84111565

+ 86-13575806039


Droits d'auteur © Taizhou Huangyan Yuno Mould Co., Ltd.